вторник, 12 ноября 2013 г.

Контроллер принтера своими руками. Немного истории.

     У всех начинающих принтеростроителей возникает резонный вопрос на тему самостоятельного изготовления всей электроники. Зачем покупать готовые контроллеры, если схемы все открытые, детали продаются, за плечами богатый опыт паяния и т.д. У каждого второго это подкреплено классической нехваткой денег и желанием сэкономить на всем. Собственно, я тоже начинал не с магазинных контроллеров, а с самодельного колхозного варианта. Вот он, мой самый первый контроллер 3D принтера, собранный на коленке:


     Вернее, не полностью контроллер, а только мозговая его часть. Здесь еще не хватает драйверов шаговых двигателей, силовой электроники и еще пары мелочей (они были собраны также навесом на отдельной плате). Собран он на базе микроконтроллера ATMega644-20PU. В качестве переходника COM -> USB микросхема FT232BM от FTDI (прилеплена сбоку). Все это обильно полито канифолью и обмотано жгутом мгтф-провода. Кстати, совет всем начинающим разработчикам - обязательно отмывайте ацетоном канифоль с плат! Иначе замучаетесь искать причину глюков или полной неработоспособности устройства.
     В контроллер была залита прошивка-загрузчик (bootloader), которая превратила это беспорядочное месиво проводов в ATMega644Arduino - контроллер.
     Среда программирования Arduino после долгих манипуляций приняла-таки самодельный контроллер за своего (он определился как Sanguino) и позволила залить в него нужный мне софт. Прошивку брал от оригинального RepRap'а (другое туда не лезло из-за объема встроенной Flash-памяти в 64 Кб).
   
     Вот схема этого чуда:


     Если возникнет желание это дело спаять, то посоветую использовать вместо ATMega644 более мощный контроллер ATMega1284p. Он точно такой же по корпусу и назначению выводов, но имеет 128 Кб Flash-памяти на борту, а это позволит залить в него нормальную Marlin-скую прошивку со всеми бантиками. В качестве бантиков мы будем подключать экраны, sd-карты, энкодеры и т.д.

     После сборки устройства в него необходимо залить bootloader (загрузчик) любым удобным способом.

     Идем по ссылке: http://code.google.com/p/sanguino/downloads/list и качаем самый свежий дистрибутив заголовочных файлов, содержащих, в том числе, и нужные нам загрузчики. Извлекаем архив и открываем \sanguino\bootloaders\atmega. Загрузчик для ATMega644p называется ATmegaBOOT_168_atmega644p.hex, а для ATMega1284p - соответственно: ATmegaBOOT_168_atmega1284p.hex.

     Если все было собрано правильно, то устройство при подключении к компьютеру должно попросить драйвера для установки. Их можно скачать отдельно с сайта разработчика чипа: http://www.ftdichip.com/FTDrivers.htm, либо сразу скачать среду программирования ардуино: http://arduino.ru/Arduino_environment (там они находятся в папке drivers\FTDI USB Drivers). Для того, чтобы наш самопальный контроллер стал доступным для программирования из-под ардуины, надо в нее скопировать заголовочные файлы для Sanguino.

     Вопросы задавайте в комментариях.


p.s. Чтобы не возиться со всеми этими загрузчиками и прочими сложностями, а потратить время на более приятные занятия - оочень советую купить готовый контроллер, например, Arduino Mega 2560 R3 и сразу приступить к его программированию.


понедельник, 11 ноября 2013 г.

Контроллер 3D принтера. Что такое Arduino.

     Пожалуй пора начинать говорить про такую большую и, на первый взгляд, сложную тему как управляющая электроника. Можно бесконечно долго обсуждать конструкции / варианты изготовления тех или иных узлов экструдера, но без того, чтобы это дело включить и проверить работоспособность, вроде даже не особо интересно, поэтому начнем...
     Итак, что же такое Arduino и как оно вообще относится к нашей теме.
Цитата с сайта Arduino.ru:

"Arduino — это электронный конструктор и удобная платформа быстрой разработки электронных устройств для новичков и профессионалов. Платформа пользуется огромной популярностью во всем мире благодаря удобству и простоте языка программирования, а также открытой архитектуре и программному коду. Устройство программируется через USB без использования программаторов."

     Платформа пользуется бешеной популярностью среди западных разработчиков, поэтому и была выбрана в качестве управляющей электроники для самых первых (да и почти что всех последующих) принтеров.
     Состоит эта самая платформа из двух частей:

1. Аппаратная часть (красивая синяя плата с контроллером и вшитым в него загрузчиком);
2. Программная часть (открытое бесплатное ПО, позволяющее писать под эти самые платы на понятном языке С/С++).

     Самый главный момент здесь в том, что не нужно никаких дополнительных устройств, с которыми у всех начинающих возникает масса проблем, например, программаторов. Платы для Arduino поставляются уже прошитые специальной программой-загрузчиком, что позволяет заливать в них софт прямо по USB-кабелю из среды программирования Arduino. Сама среда программирования выглядит примерно так:


     Все, что необходимо, под рукой - на панели кнопки для проверки кода, компиляции и загрузки в устройство (контроллер).

     Для того, чтобы начать все это дело осваивать, необходимо прикупить плату-контроллер. 

     Из всего многообразия ардуиновских плат нам подойдет только пара вариантов - либо на базе микроконтроллера ATMega1280 (Arduino Mega) либо на базе более мощного ATMega2560 (Arduino Mega 2560). Обусловлено это размером прошивки Marlin firmware, которую мы будем туда вливать. Кстати, прошивок (равно как и софта, который с этими прошивками работает) в сети гуляет достаточно много. Для желающих поиграться - добро пожаловать на сайт reprap.org. Там же описано и железо, под которое все эти прошивки заточены. Лично мне прошивка Marlin показалась лучшим решением, которая, в отличие от многих, умеет просматривать наперед отсылаемый ей g-code (об этом позже), благодаря чему не затыкается во время печати сложных моментов. К тому же данная прошивка понимает дуги (G02 G03) ака круговая интерполяция. Про это я тоже напишу позже, но суть в том, что другие контроллеры для печати окружностей / дуг требуют сотен команд линейной интерполяции, ибо рисуют только отрезками, а Marlin всего одной. Это офигенный плюс.
     К тому же в прошивке Marlin есть одна очень приятная штука - PID-регулирование температуры. Не вдаваясь в подробности - оно позволяет очень точно (при правильном подборе коэффициентов) регулировать температуру, что, само собой, положительно скажется на качестве печати.
     В данной прошивке еще много всяких интересных возможностей и особенностей, но о них как-нибудь потом.

     Еще один момент - для платы Arduino Mega (2560) разработан и уже повсюду (Ebay.com например) выпускается Ramps shield v1.4:


     Это готовое (либо в виде набора для самостоятельной сборки) дополнение к ардуине, которое превращает ее в полноценный контроллер 3D-принтера, этакий Plug-and-Play:


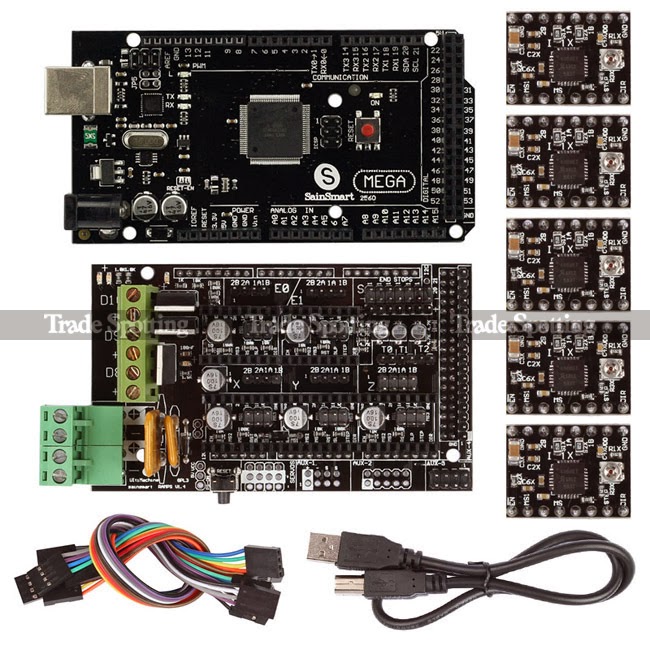
     В собранном виде получается этакий бутерброд: в основании Arduino Mega, в нее вставляется Ramps 1.4, а в рампс вставляются платы драйверов шаговых двигателей Pololu A4988 (их еще называют StepStick):


     Драйвера, хоть и маленькие, зато очень даже могучие! Позволяют подключать биполярные шаговые двигатели с током до 2А на обмотку (питание 8 - 35 V). При этом имеют режим микрошага до 1/16 (для плавного вращения). Единственное условие - наличие радиатора охлаждения, без которого допускается подключение двигателей с током до 1А на обмотку. 

     Кстати, в том же Китае уже стали продавать целые комплекты железа, которое я тут описываю (иногда даже с готовыми прошивками Marlin) по очень даже сносной цене. Они включают в себя и ардуину мега и рампс и даже драйвера Pololu в количестве 4-5 штук + комплект проводов:

http://www.ebay.com/itm/SainSmart-Mega2560-A4988-RAMPS-1-4-3D-Printer-KIT-For-Arduino-RepRap-/271253409360?pt=LH_DefaultDomain_0&hash=item3f27f68e50

          Комплект как на фото стоит чуть меньше 3000 руб (доставка бесплатная) - вполне демократично, учитывая что одна только Arduino Mega 2560 в России обойдется почти в такую же цену.

     Как покупать товар из Китая объяснять не буду - там нет ничего сложного, единственная сложность это регистрация в сервисе PayPal.com и привязка своей банковской карты. Позже, возможно, открою свой онлайн-магазин, где будет все, что я тут описываю (и готовые принтеры в том числе). 

     А пока расскажу еще про один замечательный контроллер под названием Teensylu, который, по-моему личному мнению, не получил достаточного распространения. В собранном виде этот контроллер выглядит примерно так:

     На фото не хватает только четырех драйверов Pololu A4988, которые вставляются в черные панельки и все! У вас в руках готовое решение для управления принтером. 
     Есть еще более компактное решение под названием Printrboard:
     Плата является "форком" Teensylu (т.е. произошла именно от нее), в которую авторы сразу впаяли драйвера шаговых двигателей (A4982) и добавили разъем под MicroSD карточку памяти (для печати без компьютера).
     НО! Такую плату я бы не советовал по одной простой причине - если сгорит один из драйверов А4982, то поменять его будет ооочень проблематично (как было у меня). Во первых, у этих микросхем очень мелкий шаг ног, без паяльной станции не обойтись, а во-вторых - найти их просто нереально в отличие от той же Pololu A4988, которая уже и в России продается (вот тут например). Так что решать вам.

     Посоветую все-таки начать с Arduino Mega 2560. У меня оно как-то сразу прижилось, закрутилось и завертелось, в отличие от той же Teensylu, с которой пришлось поиграться (эту историю я напишу как-нибудь в другой раз). Да и в голом виде (без шиелдов) этот контроллер можно использовать для очень многих целей (а не только для принтера).

     В самом простом варианте (ну или на начальном этапе) нам понадобится ардуина, драйвер Pololu (одного для экструдера хватит) и еще несколько дешевых деталей для включения нагревателя HotEnd'а и контролирования его температуры.
    
     До скорого...

вторник, 20 августа 2013 г.

Экструдер. Часть II

     Итак.

     Вот внешний вид готового привода филамента с планетарным редуктором от шуруповерта:


     А вот сам "горячий конец", который в него вкручивается:


     Теперь подробней...

     В основе привода шаговый двигатель Sanyo, имеющий маркировку 103-550-0149. Он униполярный (имеет 6 проводов), но я задействовал только 4 провода (сопротивление каждой обмотки порядка 10,5 Ом) и использовал его как биполярный. Лишние провода я отрезать пока не стал - оставил болтаться в воздухе (на всякий случай). На вал шаговика руками токаря посадил шестерню от двигателя шуруповерта:


     Сам планетарный редуктор тоже пришлось немного доработать. Со стороны двигателя в редукторе сделали паз глубиной 2 мм и диаметром 22 мм - чтобы совместить ось вращения шаговика с редуктором:


     С обратной стороны редуктора установили крышку из алюминия, в которую впрессовали подшипник для выходной оси:


      На выходной оси видно установленную приводную шестерню, при помощи которой филамент подается в зону нагрева. Шестерни бывают разные:


     Можно и самому изготовить такую шестерню. Необходимо выточить заготовку диаметром 13 мм (примерно), такой же высотой и просверлить внутри отверстие диаметром 5 мм (под вал двигателя). Снаружи проточить канавку радиусом 1,7 мм. Под стопор сверлим отверстие под канавкой и нарезаем М3.
     Зубцы в канавке проще всего делать метчиком М4. Для этого закрепляем заготовку в тисках таким образом, чтобы она могла вращаться вдоль своей оси. Делается это с той целью, чтобы метчик при нарезании канавки мог свободно вращать шестерню. Это ускоряет процесс нарезания и в разы его упрощает. Можно попробовать заставить токаря (за отдельную плату) повозиться с этим делом:


     Ролик не очень хорошего качества, но довольно неплохо иллюстрирует все, о чем я писал выше.

     С приводной шестерней вроде все. Остается прижать к ней наш пруток.

     Идеально, если есть знакомый, у которого уже имеется 3D-принтер. В этом случае идем к нему и печатаем вот такую вещь (которая красного цвета):


     Файлы для печати находятся на сайте Thingiverse. Кстати, там же можно найти и вариант, который я печатал для себя ( тут ) - он тоже нормально работает, но только после ооочень длительного шлифования напильником.

     Если под рукой (пока что) нет принтера, то можно сделать из подручных материалов, либо вообще согнуть из листа железа:
   

     Тут очень много вариантов реализации. Главное, чтобы подшипник надежно прижимал филамент к зубчатой шестерне привода. При этом усилие прижатия не должно быть постоянным (диаметр прутка не идеален по всей длине), поэтому используется пружина.
     Свой экструдер я допилил таким образом, чтобы усилие прижатия можно было менять винтом. Выглядит не супер, зато работает прекрасно:


     Если есть вопросы по поводу привода филамента (или еще какие-нибудь) - пишите в комментариях - обсудим.

     ...

вторник, 6 августа 2013 г.

Экструдер. Часть I.

     Продолжим на тему того, каким образом филамент подается в зону плавления (HotEnd'а).


     На фото классический репраповский экструдер - родоначальник всех 3d-печатающих механизмов у самодельщиков.

     Стоит отметить тот факт, что редуктор (с отношением не менее1:5) обязательно нужен для привода филамента диаметром 3,0 мм. Назначение редуктора - повысить момент на валу за счет уменьшения частоты вращения. Другими словами, будет крутить сильнее, но медленнее, а нам, как раз, большая частота вращения и не нужна - пластик должен успевать плавиться.
     Если имеем дело с прутком 1,75 мм либо еще меньшего диаметра, то редуктор нам делать необязательно. Хотя, если используется совсем слабый двигатель (например, от старого принтера Epson, который я использовал поначалу), то редуктор все-таки придется делать.
   

     На фото как раз такой двигатель и экструдер, сделанный на его основе из деталей от старых принтеров. 

     В промышленных 3D-принтерах экструдер выглядит очень даже похоже:


     На фото сердце принтера компании Stratasys - тех самых товарищей, которые и придумали (и запатентовали) технологию печати расплавленным пластиком.

     Есть, конечно, и более навороченные варианты, но они сложноваты в реализации, поэтому не годятся для самостоятельного (кустарного) изготовления:


     Так как пластик 3 мм значительно (!) дешевле более тонких вариантов (к тому же распространеннее), то и привод мы будем делать, рассчитывая на более тостый филамент. А уже пластик 1,75 (и подобные) мы сможем "толкать" этим экструдером вообще без проблем. В этом случае потребуется лишь небольшая модификация хотэнда (об этом позже).

 Итак.


     Для начала нам нужен двигатель. Причем шаговый и очень желательно биполярный, иначе с управлением придется повозиться. Отличить его от униполярного (еще одна разновидность шаговиков) можно по количеству выводов. Их должно быть 4. В этом случае можно будет использовать типовой драйвер управления (Pololu). Схема такого двигателя:


     Цвет проводов может быть абсолютно любым, поэтому проверяем где какие обмотки тестером. По поводу начала/конца обмотки - это мы будем определять экспериментально при подключении и движка.

      В принципе, можно подключить и двигатель, который имеет 6 выводов - главное правильно определить где какие обмотки, после чего просто останется 2 ненужных провода, которые можно просто отрезать.


     В данном случае у нас останутся неподключенными "желтый" и "белый" провода.

     Из старых принтеров можно наковырять много полезного, но движки там стоят очень слабые, особенно в новых струйниках, поэтому годятся для применения только с редукторами с очень большим передаточным отношением. Вот пример таких двигателей:


     Из всего этого многообразия для использования в качестве привода филамента пойдет разве что Epson EM-257 - он как раз имеет нужное количество выводов (4), а также более-менее неплохой момент на валу. Вот еще несколько подобных двигателей:


     Они конечно слабоваты для нашей цели, и, в идеале, лучше использовать аналог Nema17 (тот, что применяется в оригинальном репрапе), зато их можно купить за копейки на любом радиорынке или выковырять из старого железа. К слову - не стоит брать за основу экструдера советские ДШИ-200, которые очень популярны у станкостроителей, т.к. они слишком тяжелые, чтобы их тягать в качестве печатающей головы.

     Из доступных в России можно выделить сайт магазина "Электропривод", на котором продают аналог Nema17 - FL42STH. Я выбрал для принтера двигатели FL42STH47-1684A, которые прекрасно подходят не только для экструдера, но и для привода всех осей.

     Теперь нам необходим редуктор.

     Понятно, что, чем меньше его габариты, тем лучше для нас - меньше будет общая масса печатающей головки, соответственно и скорость позиционирования (как и скорость печати в целом) будет выше. 
     Изначально планировалось использовать шаговый двигатель с планетарным редуктором промышленного изготовления, наподобие вот такого:


     Но найти его в России по нормальной цене просто нереально, да и в Китае они продаются совсем не по доступным средствам, поэтому, как всегда, все своими силами.

     Для себя я определил (в итоге) идеальный вариант - планетарный редуктор, вытащенный из старого шуруповерта, переделанный для использования с шаговым двигателем.


     Донор выглядит примерно так как на фото. А в разобранном виде что-то вроде:


     Фото не мое, но принципиально эти планетарные редукторы сильно друг от друга не отличаются. Поэтому ищем дохлый шуруповерт и вперед - разбирать.

     Как и раньше, нам понадобится толковый токарь, который поможет насадить приводную шестерню от оригинального шуруповертного движка на наш шаговик. Также необходимо будет выточить крышку-корпус для подшипника выходного вала. Фотографии моего варианта выложу позже (придется разобрать готовый экструдер). Можно, в принципе, сделать чертеж крышки, которая была выточена из алюминия, хотя токарю обычно хватает простого объяснения "на пальцах" чего именно мы хотим от него получить.

     Вроде бы пора брать фотоаппарат в руки и начинать детальную фотосессию всех тонкостей процесса, а то в интернете кончились картинки, которые идеально подойдут к моему описанию.

     Скоро вернусь..


вторник, 26 марта 2013 г.

Свершилось!

     Всем привет и добро пожаловать в мой блог, посвященный созданию 3D-принтера своими руками. 


     Проект основывается на технологии Reprap. Если кратко - печать трехмерного объекта осуществляется при помощи наложения расплавленной нити пластика слой за слоем, согласно программе. Программа, называемая слайсером, "режет" модель на слои заданной толщины и на основе целого ряда параметров (толщина нити, температура плавления пластика, скорость перемещения) генерирует алгоритм позиционирования печатающей головки (экструдера). 
     Именно с этой части принтера я и начну более детальное описание.

     Экструдер - это основной механизм 3D - принтера, задача которого из пластикового прутка диаметром 3мм (бывает еще 1,75мм) получить расплавленную нить, которой мы и будем печатать. Экструдер состоит из двух основных элементов: механизма подачи и горячего сопла (hotend).
     На картинке один из самых распространенных экструдеров от компании MakerBot. 

     В интернете можно найти огромное множество разновидностей этого узла от самый разных производителей и умельцев (Гугл), у всех вариантов свои достоинства и недостатки, но принцип работы у всех одинаковый - выдавливать пластик через "горячий конец".
   

     Попробуем разобраться в том, как, не наступая на лишние "грабли", сделать экструдер своими руками.


     Для начала экспериментов нам нужен исходный материал, - тот самый пластик, которым мы впоследствии будем печатать. Правильное его название филамент и продается он в бухтах и мотках от 1 кг. Производится также в виде гранул, но их мы пока трогать не будем. Филамент для печати (чаще всего) используется двух видов:

- ABS (акрилонитрилбутадиенстирол) - из него делается практически все, что есть под рукой из пластика. Он твердый и долговечный, его можно обрабатывать, красить и т.д. Важный для нас параметр - это температура, при которой можно печатать: 230°С. При печати присутствует запах, но токсичных веществ не выделяется.

- PLA (полиактид), который производится из кукурузы и сахарного тростника. Биоразлагаемый, соответственно, недолговечный и, к тому же, дорогой. Печатается при температуре около 180°С, источая сладковатый запах.

     Бывает также водорастворимый PVA пластик, но его гораздо труднее найти, да и используется он только для печати поддержки (о ней позже).

     Производится, в основном, в Китае, откуда его можно купить через ebay, но можно и в России, прямо у производителя: НПО ПЛАСТИК. У них, правда, меньше 6 килограмм за раз купить нельзя.

     Если самим не найти - пишите в комментариях свой email, вышлю почтой России по цене 1000 руб./кг. В наличии пластик семи цветов (черный, металлик, белый, красный, синий, зеленый, желтый).

     С пластиком разобрались, вернемся к экструдеру. Т.к. он состоит из двух частей, то и делать мы их будем по-отдельности. Начнем:


     На картинке "горячий конец" прототипа mk7 (вернее, его клон от компании QU-BD). Его мы возьмем за образец того, к чему мы должны в итоге придти. Сразу скажу, что некоторые элементы проще купить готовыми, чем делать "на коленке". Ну или завести знакомство с неплохим токарем, готовым за идею (или за еду) помочь вам в этом деле.

     Почему именно этот образец был (в итоге) взят за основу? Предлагаю обсудить такое понятие как "термобарьер". Для чего он нужен и что это вообще такое.

     Термобарьер - это часть конструкции экструдера, которая отделяет горячую часть (сопло с нагревателем) от холодной (механизм подачи и крепление экструдера). Материал, который применяется для этих целей, носит название полиэфирэфиркетон (РЕЕК). Из особенностей - материал выдерживает до 300°С и при этом очень плохо проводит тепло, что нам в данном случае и нужно. Но, достать его в России практически нереально, а из-за бугра его привезут за очень дорого. Если планируется печатать только PLA, то, в принципе, можно использовать фторопласт. У некоторых его разновидностей температура плавления достигает 250°С. Для ABS в любом случае не пойдет, т.к. размягчается он при гораздо меньших температурах.
   
     Вот один из вариантов, созданный на основе фторопласта:


     Выглядит просто, делается тоже очень быстро (за исключением возни с наматыванием нихромовой проволоки).
     Печатать им конечно можно, но до сегодня ни один из вариантов на основе фторопласта не дожил. А самым удачным из них можно считать hotend, сделанный на основе Budaschnozzle от компании Lulzbot:


       Этот вариант был наиболее удачным, однако, из-за неточности изготовления сопрягаемых деталей в процессе печати пластик "вылезал" часто не там, где нужно. В итоге все это дело пришло в нерабочее состояние.

     В поисках вариантов я наткнулся на интересный образец:


     Это чудо называется Arcol.hu Hot-End v4. Здесь в качестве термобарьера применяется резьбовая шпилька из нержавеющей стали. И весь смысл применения нержавейки в ее низкой теплопроводности (относительно других марок стали). 

     Создатель самого знаменитого принтера Josef Prusa в итоге тоже пришел к варианту использования нержавейки: 


     Сложность тут только одна - очень трудно по всей длине шпильки (я использую М6) просверлить отверстие Ø 3,2мм (Это для пластика Ø 3мм. Для филамента Ø 1,75 мм отверстие делается диаметром 2 мм).

     Зато, в итоге, мы получаем hotend, способный без проблем выдержать высокие (более 300 градусов) температуры.

     С термобарьером вроде разобрались - закупаемся шпилькой или болтами М6 длиной от 40мм. Теперь надо определиться с соплом.

     Если делать как на последнем фото, то там термобарьер и сопло - один элемент:


     Категорически не советую так делать - намучаетесь в будущем. Сопло должно быть отдельным от всего остального, чтобы его можно было снять / почистить / поменять. Связано это с тем, что при печати некоторыми пластиками сопло забивается и вычистить его снаружи просто нереально. Поэтому мы остановимся на правильном варианте:


     Сопла лучше покупать готовые (например, в Китае). На момент написания цена на них была чуть больше 300 руб. Можно, конечно, изготовить и руками, но отверстие в 0,3 - 0,5 мм токаря сверлить не любят, а самому его сделать ровно по центру у меня получилось далеко не с первого раза.

     Теперь надо каким-то образом нагреть все это дело до нужной нам температуры (230°С). Идеально было бы использовать нихромовую проволоку в стеклотканевой изоляции:


     Если получится найти отрезок такой проволоки - изготавливаем из меди или латуни "бочонок" как на фото (высотой примерно 10мм, внутри нарезаем М6). Если есть в наличии обычный нихром (Ø 0,3 мм), можно попробовать его намотать, но это очень хлопотно, т.к. нужна хорошая термостойкая изоляция (Каптон). Снаружи это дело обязательно надо "залить" чем-нибудь застывающим, например, герметиком для каминов и вдобавок обмотать стеклотканью, чтобы сопло быстрее нагревалось и лучше удерживало тепло. 

     Мне показалось удобнее сделать блок из алюминия, в который вставляется нагревательный элемент. Самый простой варинт - использовать мощный резистор (5W 5,6 Oм)


     А лучше приобрести (все в том же Китае) нагревательный патрон, мощность которого при напряжении 12В составляет 40W, что очень даже неплохо:


     Кстати, комплект как на фото стоит в районе 1000 руб. Уже готовый к употреблению. Плюсом идет термодатчик. В качестве термодатчика везде используется NTC-термистор номиналом 100 кОм. Марка: B57560G104F. Термисторы с меньшим сопротивлением у меня не заработали, т.к. они имеют большую погрешность при высоких температурах. 

     Термодатчик (именно такой, как на фото) - это, пожалуй, единственная деталь в горячем конце, которую придется купить. Все остальное можно найти / сделать самому. 


     В следующей части расскажу как сделать "холодную" часть - привод филамента, а также начнем обзор того, чем все это дело приводить в движение, нагревать и контролировать.